Un tablero de protección, control y medición puede estar bien diseñado, bien fabricado y bien instalado… y aun así fallar el día que se energiza la subestación. La razón casi siempre es la misma: la puesta en servicio de tableros PCyM se trató como un trámite de último momento y no como la etapa que realmente decide si la protección va a operar cuando ocurra la primera falla.
En este artículo te explicamos qué debe incluir un protocolo serio de pruebas y puesta en servicio, en qué orden se ejecuta, qué documentos deben quedar al final y cuáles son los errores que más retrasan la aceptación por parte de CFE o del cliente final.
Qué es la puesta en servicio y por qué no es “prender y ver”
La puesta en servicio (o commissioning) es el conjunto de verificaciones que demuestran que el tablero PCyM hace exactamente lo que el diseño dice que debe hacer: medir lo correcto, detectar fallas con los ajustes correctos, disparar el interruptor correcto en el tiempo correcto y reportar todo al sistema de supervisión.
Se diferencia de las pruebas de fábrica (FAT) en que se hace con el tablero ya conectado a transformadores de instrumento, interruptores y comunicaciones reales. Un tablero puede salir perfecto de fábrica y llegar a campo con un cable de corriente invertido. Eso solo lo detecta la puesta en servicio.
Las etapas del protocolo
1. Inspección visual y revisión documental
Antes de energizar nada se revisa que lo instalado coincida con lo diseñado: planos de cableado, diagramas unifilares, lista de ajustes de protección y memoria del estudio de coordinación. Se verifica identificación de conductores, apriete de tablillas, puesta a tierra del gabinete y de los secundarios de los TC, y que no haya circuitos de corriente abiertos.
2. Pruebas de cableado y continuidad
Punto a punto, del transformador de instrumento a la tablilla del relevador. Aquí se detectan los errores más frecuentes: polaridad invertida en TC, fases cruzadas en TP, neutro no aterrizado donde debe estarlo. Son errores baratos de corregir en esta etapa y carísimos después de energizar.
3. Verificación de transformadores de instrumento
Relación, polaridad y curva de saturación de los TC; relación y polaridad de los TP; resistencia de aislamiento de los secundarios. Una protección diferencial con un TC de relación equivocada va a disparar en falso o, peor, no va a disparar.
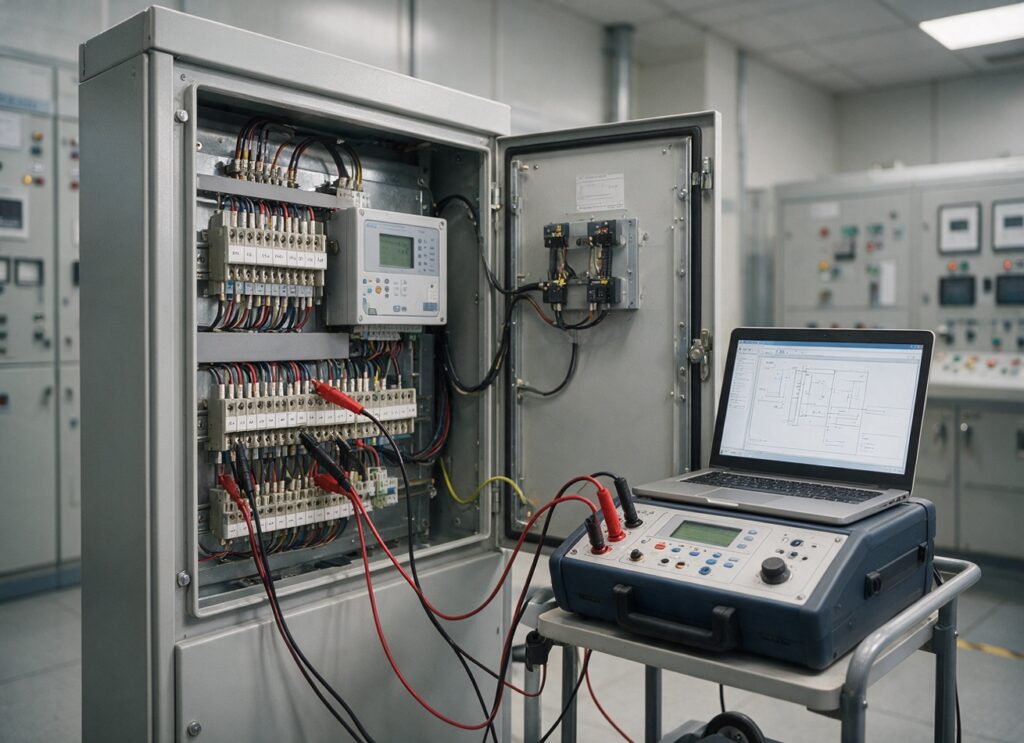
4. Pruebas de inyección secundaria a relevadores
Se inyectan corrientes y tensiones controladas al relevador para verificar cada función de protección contra los ajustes del estudio de coordinación: arranque, tiempo de operación, direccionalidad, lógicas de bloqueo. Se prueban también las entradas y salidas digitales, las alarmas y los registros de eventos. Esta es la etapa que distingue un commissioning real de una simple revisión.
5. Pruebas funcionales de control
Mando local y remoto de interruptores, enclavamientos, selectores local/remoto, indicaciones de posición, señalización de alarmas y de disparo. Se simula cada escenario operativo: cierre, apertura, disparo por protección, bloqueo por enclavamiento.
6. Pruebas de disparo (trip test)
Se dispara físicamente cada interruptor desde cada relevador que lo protege, midiendo el tiempo total desde la inyección hasta la apertura. Es el único momento en que se comprueba la cadena completa: relevador, bobina de disparo, banco de baterías y mecanismo.
7. Medición y comunicaciones
Se verifica que los medidores lean lo correcto en magnitud y secuencia de fases, que las unidades terminales remotas o el gateway reciban todas las señales, y que el SCADA o el sistema de automatización de subestación (SAS) muestre estados, alarmas y mediciones con la etiqueta correcta. Un tablero que mide bien pero reporta la señal de disparo en el punto equivocado del SCADA es un tablero que va a confundir al operador en el peor momento.
8. Energización escalonada y pruebas en carga
Con todo lo anterior documentado, se energiza por etapas y se comprueban los fasores reales de corriente y tensión en los relevadores: magnitudes, ángulos y secuencia. Esta verificación con carga real es la que confirma que las protecciones direccionales y diferenciales ven el sistema como se diseñó.
Qué debe quedar documentado
Un commissioning sin documentos no sirve para la aceptación, para el mantenimiento futuro ni para responder a una revisión de CFE. Al cierre deben entregarse:
- Protocolos de prueba por equipo, firmados, con valores medidos y criterios de aceptación.
- Lista de ajustes definitivos cargados en cada relevador, con fecha y versión de firmware.
- Reporte de pruebas de TC y TP.
- Registro de los trip tests con tiempos medidos.
- Planos “como construido” con las correcciones hechas en campo.
- Respaldo de la configuración de relevadores, medidores y UTR.
Errores que retrasan la aceptación
- Ajustes provisionales que se quedan. Se cargan ajustes “de fábrica” para energizar y nunca se sustituyen por los del estudio de coordinación.
- Estudio de coordinación desactualizado. El tablero se prueba contra un estudio hecho con una carga que ya no es la real.
- Comunicaciones para después. Se energiza sin probar SCADA y las señales se van corrigiendo en operación, con riesgo.
- Sin pruebas de disparo reales. Se verifica el relevador pero nunca se abre el interruptor desde él.
- Banco de baterías sin prueba de capacidad. La cadena de disparo depende de él y nadie lo midió.
- Documentación incompleta. Lo que no está en el protocolo, para CFE y para el cliente, no existe.
Cuándo involucrar al integrador
Lo ideal es que quien diseñó y fabricó el tablero PCyM también participe en su puesta en servicio, porque conoce la lógica de control y los ajustes. Si el tablero fue fabricado por un tercero, conviene contratar la puesta en servicio con una empresa que tenga equipo de inyección secundaria, personal con experiencia en relevadores de varias marcas y procedimientos documentados. Ahorrar en esta etapa es la forma más segura de pagar después con un disparo en falso o con una falla no despejada.
Preguntas frecuentes
¿Cuánto tiempo toma la puesta en servicio de un tablero PCyM?
Para un tablero de una subestación industrial típica, entre dos y cinco días, dependiendo del número de relevadores, funciones de protección y señales a SCADA. Las subestaciones con múltiples alimentadores y protección diferencial toman más.
¿CFE exige pruebas de puesta en servicio?
Para la aprobación de una subestación, CFE y la Unidad de Verificación revisan que las protecciones estén ajustadas conforme al estudio de coordinación y que exista evidencia de pruebas. Un protocolo completo evita observaciones y reprogramaciones.
¿Se pueden hacer pruebas de inyección secundaria con el tablero en operación?
Solo con precauciones (bloqueo de disparos, cortocircuito de TC) y normalmente para verificación, no para puesta en servicio. Lo correcto es hacerlo antes de energizar.
¿Qué pasa si el estudio de coordinación no está disponible?
No se puede hacer una puesta en servicio real sin él, porque no hay contra qué comparar los ajustes. Conviene actualizarlo o elaborarlo antes de la fecha de energización.
¿Las pruebas de fábrica sustituyen a la puesta en servicio?
No. Las pruebas de fábrica verifican el tablero aislado; la puesta en servicio verifica el tablero conectado al sistema real.
Tal vez te interese:
- Tableros PCyM en México
- Registrador digital de fallas en México
- Automatización de subestaciones en México SAS
En ABCONTROL diseñamos, fabricamos y ponemos en servicio tableros PCyM para subestaciones industriales y de generación en todo México, con protocolos de prueba documentados y listos para la aceptación de CFE. Si tienes una energización programada, contáctanos y revisamos contigo el alcance del commissioning.